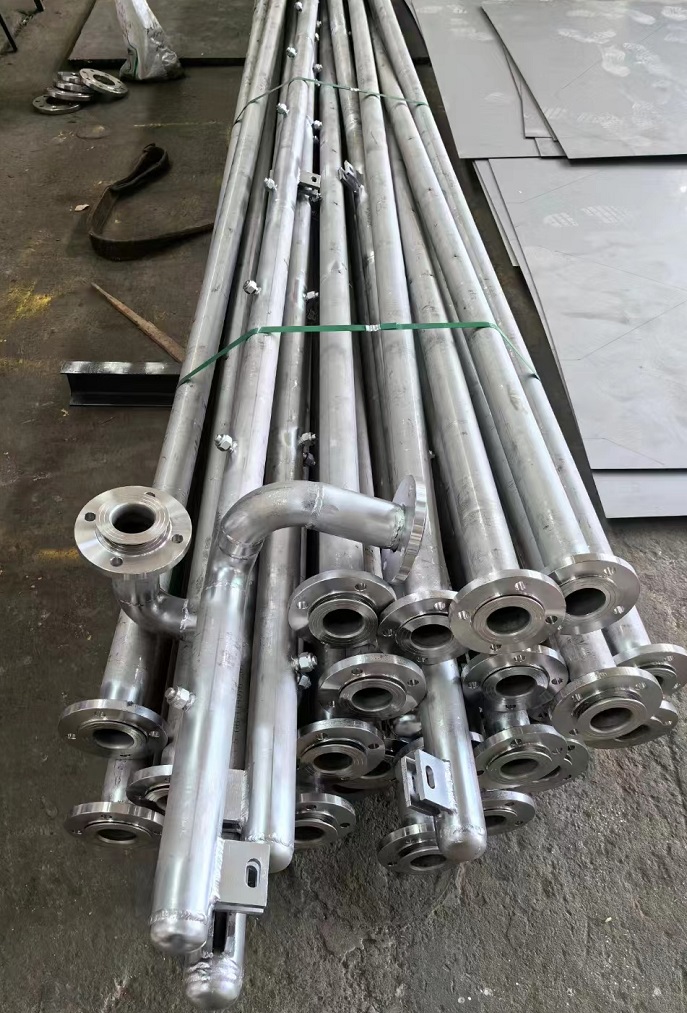




在濕法煙氣脫硫系統(tǒng)中,不銹鋼噴淋層是脫硫塔內(nèi)部的核心部件,其制造質(zhì)量直接關(guān)系到脫硫效率與設(shè)備壽命。一套優(yōu)質(zhì)的不銹鋼噴淋層,從原材料選材到成品出廠,需經(jīng)歷精密加工、嚴(yán)格焊接、多重檢測(cè)等多個(gè)環(huán)節(jié),每一個(gè)步驟都凝聚著對(duì)工藝精度的極致追求。
一、選材:奠定耐腐蝕根基
脫硫塔內(nèi)部工況極為苛刻,酸性氣體、高溫漿液與高濃度氯離子交織,對(duì)金屬材料構(gòu)成嚴(yán)峻考驗(yàn)。304和316不銹鋼是制造噴淋層最常用的材料,具有優(yōu)良的耐腐蝕性和耐高溫性,能夠有效抵御脫硫過程中產(chǎn)生的酸性氣體的侵蝕。當(dāng)氯離子濃度更高時(shí),2205雙相不銹鋼憑借出色的抗應(yīng)力腐蝕開裂能力成為更優(yōu)選擇。選材時(shí)還需考慮不銹鋼的厚度和抗壓強(qiáng)度,確保噴淋層在高負(fù)荷條件下不易變形或損壞。
二、精密加工:從切割到成型
噴淋層的制造從不銹鋼板的切割開始,需采用激光切割或水切割等高精度技術(shù),以提高噴嘴孔徑的一致性。噴淋管通常采用無縫管煨彎成型,煨彎半徑不小于管徑的3倍以避免彎管開裂,管上開孔采用數(shù)控鉆床加工,孔徑偏差控制在0.1mm以內(nèi),確保噴淋孔分布均勻。表面處理同樣不可忽視,通常采用電解拋光或噴砂處理,以提高表面光滑度,減少液體流動(dòng)阻力。
三、焊接:決定成敗的關(guān)鍵環(huán)節(jié)
焊接是噴淋層制造中最核心的工序。焊接電流、電壓、焊接速度與層間溫度是影響焊縫質(zhì)量的核心參數(shù)——電流過大易導(dǎo)致焊縫燒穿,過小則出現(xiàn)未焊透等缺陷。噴淋管與塔壁連接處需加補(bǔ)強(qiáng)圈,補(bǔ)強(qiáng)圈與塔壁滿焊,防止噴淋壓力導(dǎo)致接口開裂。焊接完成后需進(jìn)行外觀檢查與無損檢測(cè),環(huán)縫采用X射線探傷,角焊縫采用滲透檢測(cè),確保焊縫無缺陷。
四、質(zhì)量檢測(cè):全流程閉環(huán)管理
噴淋層制作完成后需經(jīng)過嚴(yán)格的質(zhì)量檢測(cè)。壓力測(cè)試要求在保壓30分鐘無滲漏;噴淋層通水試驗(yàn)需采用流量計(jì)測(cè)量各支路流量,驗(yàn)證噴淋均勻性。出廠驗(yàn)收文件應(yīng)包含材料報(bào)告、焊接記錄、無損檢測(cè)報(bào)告、壓力試驗(yàn)證明等,確保各項(xiàng)指標(biāo)均符合設(shè)計(jì)要求。
五、全生命周期維護(hù)
即便制造精良,噴淋層在長期運(yùn)行中仍面臨腐蝕、沖刷與堵塞的困擾。建議每6個(gè)月停塔檢查一次噴嘴磨損與堵塞情況,每12個(gè)月對(duì)主管道壁厚進(jìn)行超聲波抽檢。建立詳細(xì)的維護(hù)檔案,是實(shí)現(xiàn)設(shè)備全生命周期管理的重要手段。
不銹鋼噴淋層雖隱于塔內(nèi),卻承載著煙氣凈化的重任。從材質(zhì)甄選到精密制造,從嚴(yán)格檢測(cè)到科學(xué)維護(hù),每一個(gè)環(huán)節(jié)的精益求精,都在為工業(yè)清潔生產(chǎn)與環(huán)境保護(hù)貢獻(xiàn)著不可或缺的力量。