



在濕法脫硫、化工漿液輸送、礦山尾礦回水等系統(tǒng)中,循環(huán)泵入口濾網(wǎng)常被視為普通附件。實(shí)際運(yùn)行中,濾網(wǎng)一旦堵塞、穿孔或旁流,雜質(zhì)進(jìn)入泵體,會造成葉輪磨損、機(jī)械密封泄漏、噴淋層噴嘴堵塞,甚至迫使整套系統(tǒng)停機(jī)。濾網(wǎng)的價值不在自身,而在于保障循環(huán)系統(tǒng)連續(xù)運(yùn)行。
一、常見失效形式
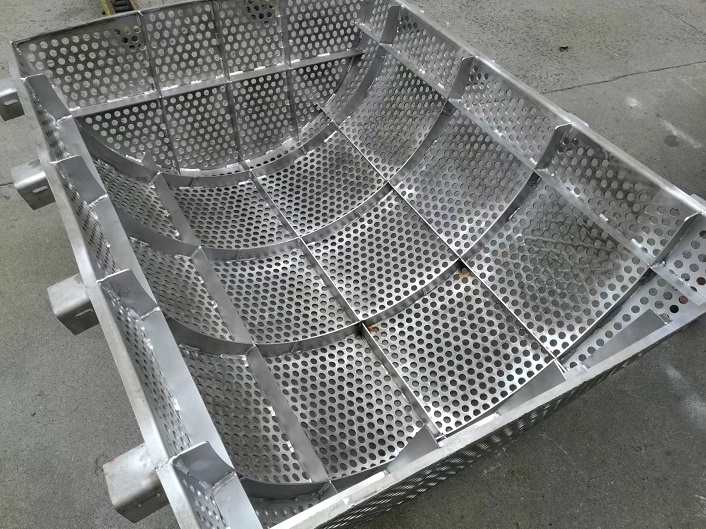
堵塞最為常見。原因包括通流面積不足、開孔偏小、介質(zhì)固含量高、清洗不及時。堵塞后泵入口真空度升高,流量下降,伴隨汽蝕、振動和噪聲。設(shè)計(jì)時有效通流面積宜為入口管截面積3至5倍,孔徑20至30毫米,孔間距5至8毫米,板厚4至8毫米,并設(shè)置壓差監(jiān)測。
腐蝕減薄與穿孔多發(fā)生在高氯、酸性漿液環(huán)境。316L加工性好,適合腐蝕較弱工況;高氯環(huán)境應(yīng)選2205雙相鋼、2507超級雙相鋼或1.4529鎳基合金。焊縫熱影響區(qū)常先腐蝕,焊后酸洗鈍化、電解拋光可提升耐蝕性。
焊縫開裂和結(jié)構(gòu)變形與制造安裝有關(guān)。焊接不連續(xù)、加強(qiáng)筋不足、水錘沖擊、法蘭強(qiáng)行對中都會產(chǎn)生應(yīng)力。濾網(wǎng)宜采用圓弧受力結(jié)構(gòu),氬弧焊連續(xù)焊接,安裝保證同軸度,避免旁流間隙。
旁流短路易被忽視。濾網(wǎng)與筒體間隙過大、壓緊失效時,雜質(zhì)繞過網(wǎng)面進(jìn)入泵體。應(yīng)采用滿焊或可靠壓緊結(jié)構(gòu),檢修時檢查密封面。
二、全周期管理
設(shè)計(jì)階段應(yīng)調(diào)研介質(zhì)成分、溫度、pH值、固含量和氯離子濃度,確定材質(zhì)、開孔率、厚度和連接方式。制造階段采用激光切割或數(shù)控沖孔,去毛刺,酸洗鈍化,檢驗(yàn)孔徑與平面度。安裝階段清理焊渣,保證同軸度和密封。運(yùn)維階段,新系統(tǒng)投運(yùn)首月每周檢查清洗,穩(wěn)定后每1至3個月清洗一次;用高壓水槍或軟刷,避免鋼絲刷和強(qiáng)酸。壓差超限、網(wǎng)面破損、開孔變形或焊縫開裂時應(yīng)更換。備件應(yīng)成套存放,防止磕碰。
三、技術(shù)改進(jìn)方向
在線反沖洗、壓差變送器、自清潔涂層、模塊化快拆和粉末燒結(jié)濾芯正逐步應(yīng)用。在線監(jiān)測可實(shí)現(xiàn)預(yù)測性維護(hù),模塊化設(shè)計(jì)縮短停機(jī)時間。未來濾網(wǎng)將更注重耐蝕性、通流能力和維護(hù)便利性的統(tǒng)一。
不銹鋼循環(huán)泵濾網(wǎng)雖小,卻是循環(huán)系統(tǒng)的第一道防線。從失效模式倒推選材、設(shè)計(jì)和運(yùn)維,才能減少非計(jì)劃停機(jī),延長泵與管路壽命。