



在工業粉塵治理領域,不銹鋼旋風除塵器憑借結構精簡、耐高溫、無耗材等優勢,已成為化工、食品、冶金等行業預處理環節的主力設備。然而,許多企業在采購和使用中往往陷入“選不對”與“用不好”的雙重困境——選型偏差導致除塵效率不達標,運維缺失又加速設備損耗。要真正發揮不銹鋼旋風除塵器的性能潛力,需要從工況適配、制造質控到運行維護構建一條完整的閉環管理鏈條。
工況參數匹配:選型的第一道關口
選型的核心在于“以工況定設備”。處理風量決定設備規格,風量過大導致阻力驟增,過小則難以形成有效離心力,一般旋風除塵器設計阻力為800至1500Pa,需與系統風機能力精確匹配。氣體溫度直接影響材質選擇——304不銹鋼可耐受不超過400至450℃的工況,316L因添加鉬元素,在含氯、含酸等腐蝕性氣氛中的耐蝕性顯著提升。粉塵特性同樣是關鍵變量:對于高磨蝕性粉塵,筒體下部需增設耐磨襯板或陶瓷內襯,抗磨損性能可提升三倍以上。過濾速度通常控制在0.1至1.2m/min之間,速度過低則設備體積過大、成本攀升,過高則阻力增大并可能造成粉塵二次揚塵。
結構參數優化:效率與能耗的平衡點
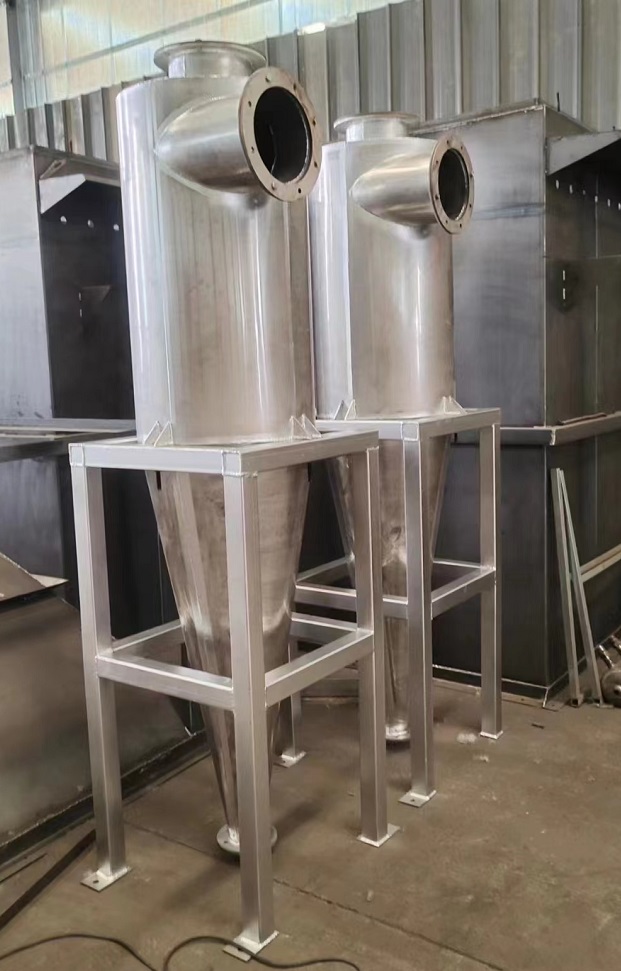
旋風除塵器的幾何構型直接決定分離效率與運行能耗。筒體直徑越小,離心力越強,但處理風量隨之受限;錐體長度增加有助于提高細顆粒的分離效果,行業實踐中錐體半錐角通常設計為小于30°,引導粉塵沿壁面螺旋下落,減少返混造成的二次沖刷。進風方式上,蝸殼式進風較切線直進式可降低局部渦流損耗,通過優化蝸殼結構與多級導流技術,部分改良型設備可在壓損800至1200Pa的低阻范圍內實現對10μm以上粉塵95%以上的高效捕集。排氣管插入深度也是易被忽視的細節——插入過淺易形成氣流短路,過深則徒增阻力,專業制造商會依據工況通過流場模擬進行優化。
焊接質控:不銹鋼設備的隱性門檻
不銹鋼旋風除塵器的制造質量,很大程度上取決于焊接工藝的把控能力。不銹鋼焊接需采用氬弧焊并進行酸洗鈍化處理,以保證焊縫區域的耐腐蝕性,采購時應檢查焊縫是否平整、無咬邊、無氣孔。對于承壓類旋風分離器,所有焊縫還需經射線探傷檢驗,筒體全長近8米時整體直線度須控制在3至5毫米以內,同心度控制在1毫米以內。食品和制藥行業使用的不銹鋼除塵器,內壁需經鏡面拋光處理,粗糙度達到Ra≤0.8μm,以杜絕物料粘附與微生物滋生。
防爆與安全:特殊工況的剛性要求
處理面粉、糖粉、鋁粉等易燃易爆粉塵時,防爆設計是不可回避的技術門檻。設備需配置泄爆片與靜電導除裝置,確保表面電阻≤10?Ω以快速導出高速旋轉摩擦產生的靜電,接地電阻≤10Ω,配套風機須選用隔爆型防爆電機。全焊接密封工藝可將漏風率控制在1%以下,這不僅是效率的保障,更是防止外部空氣進入引發粉塵爆炸的安全底線。
運行維護:決定設備壽命的最后一公里
即便選型精準、制造精良,運行維護的缺失仍會讓不銹鋼旋風除塵器提前“退役”。日常運維中,進口風速偏離最佳范圍(12至25m/s)是除塵效率下降的首要原因,需定期測量并調整。灰斗積灰板結導致的堵塞同樣高頻,應每周打開檢修門檢查內部積灰情況,若出現“搭橋”現象須及時破除。筒壁磨損與漏風是另一隱患,需在粉塵沖擊部位使用可更換的抗磨板或增加耐磨層。此外,若處理氣體濕度較大,應注意對含塵氣體加熱或保溫,防止水汽在器內凝結堵塞出灰口。
從選型階段的工況核算,到制造環節的焊接把控,再到運行中的精細維護,不銹鋼旋風除塵器的效能釋放依賴于全鏈條的協同管理。唯有將每一個環節做扎實,這臺“無動巧思”的除塵設備才能在嚴苛的工業環境中持續穩定運行。